透明素材の検査におけるDUV撮像の活用
接着剤や樹脂などの透明素材は、光学特性によって撮像時に十分なコントラストが得られないため、従来のビジョンシステムでは検査が困難です。以下では、波長280nmのDUV(深紫外)照明とBaslerのUV(紫外)カメラを組み合わせ、透明素材を鮮明に可視化することで、システム設計の柔軟性を向上させながら、検査を自動化する方法について解説します。
透明素材の検査が難しい理由
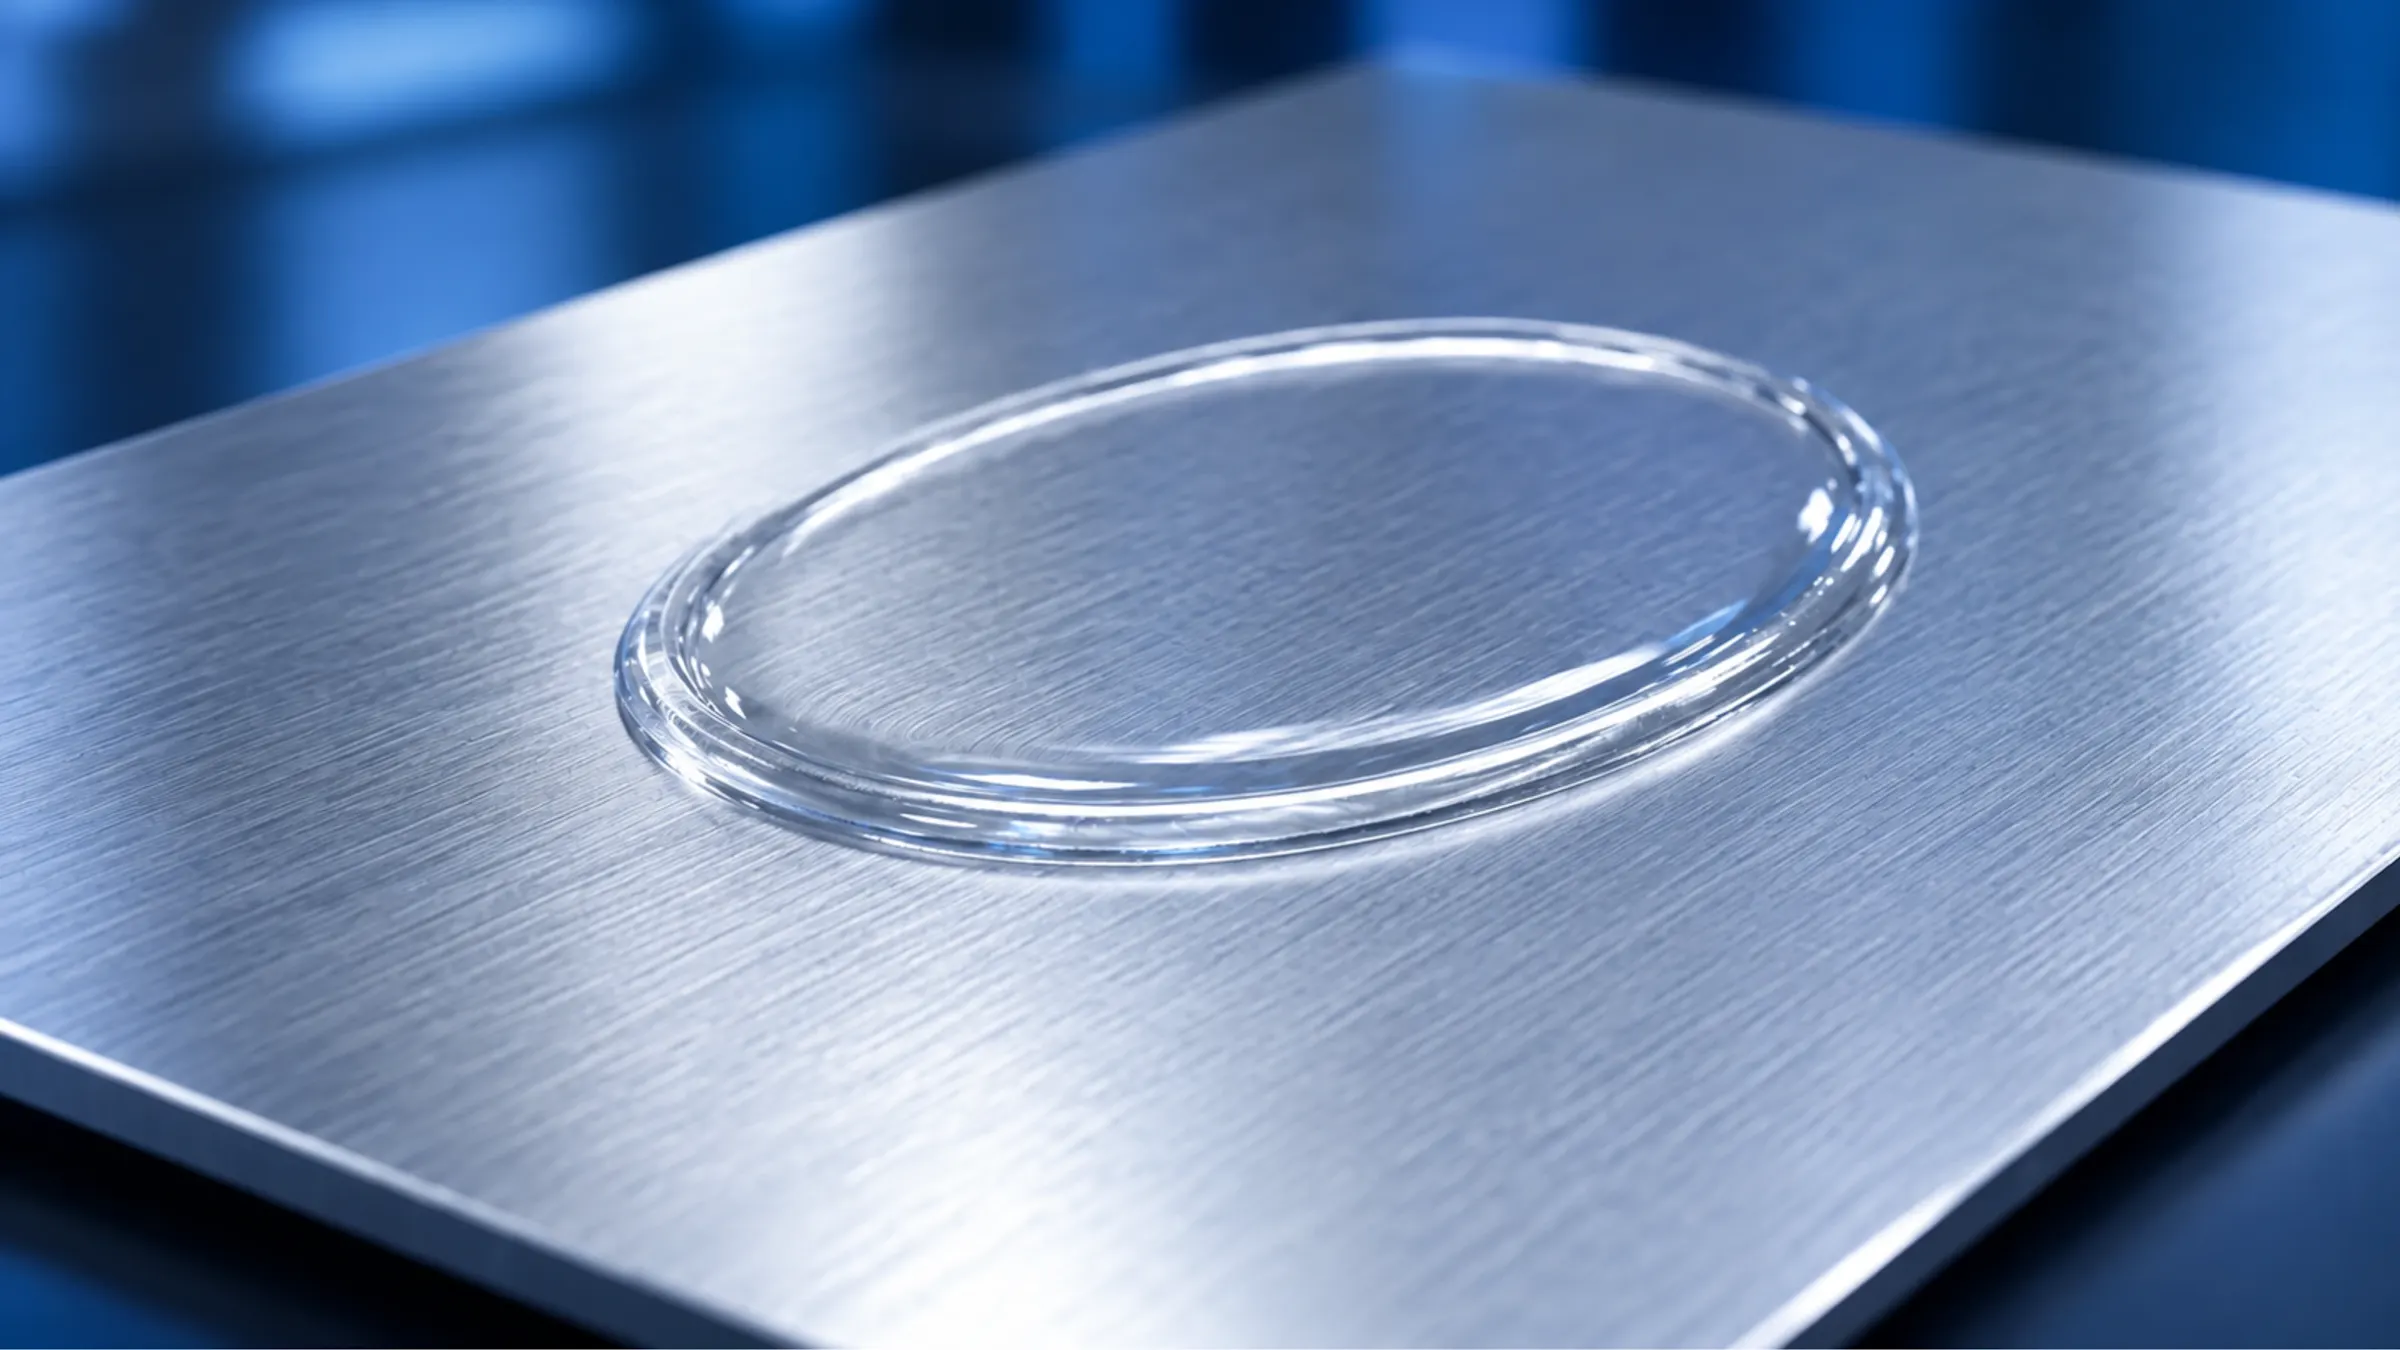
接着剤や樹脂は、工業製品の製造現場で広く使用されていますが、その多くが透明であるため、塗布の有無や塗布位置、塗布状況の確認など外観検査の自動化が難しいという課題がありました。
しかも、これらの素材は可視光(波長約400~780nm)の大部分を透過するため、アルミ基板などの金属に塗布すると、反射光によって画像全体のコントラストが低下し、素材と背景の識別が困難になります。
照明や撮像角度の調整で視認性を改善できる場合もありますが、安定した撮像を実現するには、ビジョンシステムのカメラ位置の固定が求められることも少なくありません。さらに、高度な撮像用途の場合、照明の追加や複数方向からの撮像が必要になり、システムの複雑化や検査時間の増加、設備コストの増大につながります。
DUV照明による透明素材の可視化
可視光と異なり、波長約280nmのDUV光は、特定の透明な接着剤や樹脂に強く吸収される一方で、アルミ基板などの金属に照射するとカメラ側に反射されます。この光学特性の違いを利用すれば、透明素材と背景の間に明暗差を生み出すことができます。
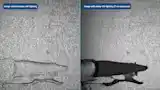
可視光とDUV光の比較:接着剤のコントラストの向上
比較画像が示すように、照明の波長を変えることで、カメラの位置を固定したままでも、画像のコントラストが大幅に向上します。
今回の撮影例では、波長280 nmのDUV光を使用することで、透明な接着剤とアルミ基板を明瞭に識別でき、わずか1 msの露光時間で撮影できています。この結果から、DUV撮像は、高コントラストと短時間での画像取得が求められる用途に有効であることがわかります。
また、DUV照明によりコントラストも向上するため、接着剤の有無・境界の検出、塗布範囲の測定など後続の画像処理をスムーズに行えます。
透明素材の検査について相談する
Basler ace 2 X UV:非可視光撮像により、細部まで鮮明な画像を取得
DUV照明のみでは、効果的な非可視光撮像を行えません。一般的な産業用カメラやレンズは、可視光撮像向けに設計されているため、波長280nmのDUV光に対する感度や透過率が限られます。
ソニー社製Pregius SシリーズのIMX487センサーを搭載したBasler ace 2 X UV(画素数8.1MP、グローバルシャッター)は、UV帯域(200~400nm)の撮像に対応しており、産業現場のUV検査に欠かせない細部まで鮮明な画像を取得できます。
また、UVレンズ、DUV照明と組み合わせることで、従来の可視光撮像を上回るコントラストが得られます。
安定した撮像を実現するには、素材の光吸収特性、基板の光反射性、レンズの光透過性や検査対象とカメラの位置関係を考慮したうえで、カメラ、レンズ、照明をワンストップで揃えるとよいでしょう。
透明素材の検査では、カメラの画素数を上げるより、十分なコントラストを得ることが重要です。波長280nmのDUV照明とUVカメラ、UVレンズを最適に組み合わせれば、従来の照明では見えにくかった接着剤を可視化できるだけでなく、検査の自動化も可能になります。
検査の自動化におけるDUV撮像のメリット
透明素材と背景の間に明暗差を生み出すDUV撮像は、産業現場の品質検査に新たな可能性をもたらしています。
透明素材の可視化:高コントラスト撮像により、接着剤の有無・境界や塗布位置・塗布範囲の検査精度を向上
システム設計の柔軟性の向上:用途によっては撮像位置を固定できるため、撮像角度の調整や複雑な照明構成が不要
検査サイクルの短縮:高出力DUV照明により露光時間を短縮することで、高速撮像に対応しながら、検査を自動化
DUV撮像の用途は、接着剤検査のみにとどまりません。光吸収特性や基板の種類、検査要件によっては、ほかの透明樹脂やガラスの検査にも導入できます。
使用製品
ご紹介したソリューションの導入には、以下の製品が最適です。